Analyse des pannes dans la fabrication de chargeurs : comment les usines trouvent la cause profonde
Un chargeur tombe en panne pendant les tests.Cela semble simple, mais du point de vue du fabricant, une question délicate s'ensuit immédiatement : Pourquoi a-t-il échoué ?
Trouver l'unité défectueuse n'est que la première étape.Remplacer un composant et remettre le chargeur en production peut résoudre un problème, mais cela n'explique pas nécessairement pourquoi la panne s'est produite en premier lieu.
Une usine de chargeurs professionnelle regarde plus profondément.
Le composant lui-même était-il défectueux ?
Le processus SMT a-t-il introduit un problème ?
Le paramètre électrique dérivait-il déjà avant l’apparition de la panne ?
Le processus d'assemblage était-il incohérent ?
Un changement de conception a-t-il affecté le résultat ?
La méthode de test était-elle précise ?
Ou est-ce que plusieurs petits facteurs se sont réunis ?
C'est ici analyse des pannes dans la fabrication de chargeurs devient important.
L'analyse des défaillances est le processus d'ingénierie consistant à enquêter sur une défaillance réelle d'un produit ou d'un processus, à identifier sa cause vérifiée et à utiliser les résultats pour éviter que le même problème ne se reproduise.
Pour les chargeurs USB-C, en particulier les chargeurs GaN compacts et PD haute puissance, ce travail peut impliquer des mesures électriques, une inspection visuelle, des enregistrements de production, une analyse des composants, des données thermiques, un historique des tests et une enquête sur les processus.
Le but n’est pas simplement de répondre : « Qu’est-ce qui a échoué ?
La question la plus utile est : "Pourquoi a-t-il échoué et que doit-on changer pour que cela ne se reproduise plus ?"
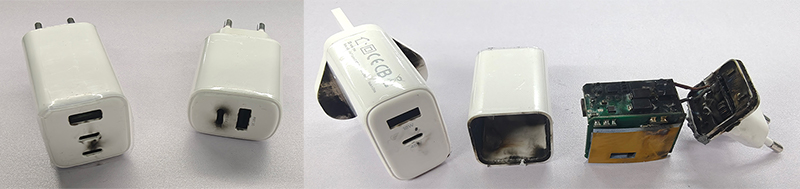
Qu’est-ce que l’analyse des défaillances dans la fabrication de chargeurs ?
L'analyse des défaillances est une enquête structurée effectuée après qu'une défaillance réelle, une non-conformité, un résultat de production anormal ou un problème sur le terrain a été identifié.
C’est différent de l’inspection de qualité ordinaire.L'inspection demande si un chargeur répond à une exigence définie.
L'analyse des échecs commence lorsque quelque chose ne répond pas à cette exigence et demande pourquoi.
Par exemple, un chargeur peut tomber en panne car sa sortie USB-C devient instable sous une charge élevée.
L'échec lui-même est le symptôme.
Par la suite, l'équipe d'ingénierie détermine si la cause première est liée à des facteurs tels que les composants, les assemblages de circuits imprimés, la soudure, la conception électrique, les caractéristiques thermiques, les configurations de micrologiciels ou de protocoles, les processus d'assemblage, l'équipement de test, les paramètres de production, les matériaux, les variations des fournisseurs, les modifications techniques ou les conditions de fonctionnement.
Une enquête professionnelle ne doit pas s’arrêter à la première explication plausible ;toute cause suspectée doit être étayée par des preuves.
Cette distinction est importante car le premier problème visible n’est pas toujours la véritable cause profonde.L'ASQ définit l'analyse des causes profondes comme un groupe d'approches utilisées pour découvrir les causes des problèmes, tandis que les directives ISO distinguent la correction de l'action corrective et mettent l'accent sur l'élimination de la cause d'une non-conformité pour éviter qu'elle ne se reproduise.
Analyse des défaillances vs PFMEA : ils résolvent différents problèmes
L'analyse des défaillances et la PFMEA sont étroitement liées, mais elles se produisent à différents moments du processus qualité.
La PFMEA est proactive.L’analyse des défaillances est réactive.
La PFMEA demande : Qu’est-ce qui pourrait mal se passer ?
L'analyse des échecs pose la question : Pourquoi ce problème réel s'est-il produit ?
Une comparaison simplifiée ressemble à ceci :
| Activité qualité | Question principale | Calendrier typique |
| PFMEA | Qu'est-ce qui pourrait échouer ? | Avant ou pendant la planification du processus |
| Plan de contrôle | Comment maîtriser le risque ? | Planification de la production |
| CPS | Le processus reste-t-il stable ? | Pendant la production |
| Traçabilité | Qu'est-il arrivé à ce produit et d'où vient-il ? | Tout au long de la production |
| Analyse des échecs | Pourquoi cet échec s’est-il produit ? | Après un échec |
| CAPA | Que faut-il changer pour éviter que cela ne se reproduise ? | Une fois la cause première confirmée |
C’est pourquoi l’analyse des défaillances ne doit pas être considérée comme un substitut à l’ingénierie qualité préventive.Pour en savoir plus sur la façon dont les usines identifient les risques de fabrication avant la production de masse, consultez notre guide sur PFMEA dans la fabrication de chargeurs de téléphone Gan.
Un système de fabrication solide utilise à la fois la prévention et l’enquête.L'AIAG décrit l'AMDEC comme une méthode permettant d'identifier les pannes potentielles avant qu'elles ne surviennent, tandis que l'enquête sur les pannes réelles aborde les problèmes déjà apparus.
Pourquoi l'analyse des pannes est importante pour les chargeurs USB-C
Les chargeurs modernes sont des systèmes électroniques compacts plutôt que de simples adaptateurs secteur.
Un chargeur USB PD GaN compact intègre de nombreux composants, tels que des circuits d'entrée CA, des composants d'alimentation à découpage, des transformateurs, des condensateurs, des MOSFET ou des dispositifs d'alimentation GaN, des contrôleurs USB-C PD, des circuits de protection, des circuits de rétroaction, des matériaux de gestion thermique, plusieurs ports de sortie, des fonctions de charge contrôlées par le micrologiciel, et bien plus encore.
Ces systèmes interagissent les uns avec les autres.Une panne à la sortie ne signifie pas nécessairement que le circuit de sortie lui-même est à l'origine du problème.
Par exemple, une tension de sortie instable peut être associée à un problème d'étage de puissance, à un comportement de rétroaction, à une variation de composants, à un assemblage de circuits imprimés, à des conditions thermiques ou à une autre condition en amont.
Les ingénieurs expérimentés ne tirent pas de conclusions hâtives basées uniquement sur des symptômes de panne ;le dépannage doit être guidé par des preuves.
Étape 1 - Définir clairement l'échec
Une bonne analyse des échecs commence par un énoncé précis du problème.« Le chargeur est défectueux » n'est pas assez utile.
Une meilleure description devrait inclure les informations suivantes : modèle de produit, version du matériel, version du micrologiciel (le cas échéant), lot de production, conditions de test, conditions d'entrée, conditions de sortie, symptômes de défaut, fréquence d'apparition, moment du défaut, etc.
Par exemple : la tension de sortie USB-C devient instable lorsque le chargeur fonctionne en permanence à proximité de la puissance nominale dans les conditions d'entrée spécifiées.
Cette déclaration donne à l’équipe d’ingénierie quelque chose de mesurable sur lequel enquêter.Une bonne description de l’échec évite également que l’enquête ne devienne trop large.L’équipe sait ce qui s’est passé, dans quelles conditions et quel résultat a été considéré comme anormal.
Étape 2 - Reproduire l'échec
Un échec qui ne peut pas être reproduit est beaucoup plus difficile à analyser.Le premier objectif est donc de confirmer que le problème signalé est réel et reproductible.
Les ingénieurs peuvent répéter le test initial dans des conditions contrôlées.
En fonction du problème spécifique, effectuez une vérification de la tension d'entrée, des tests de charge, une négociation USB-C PD, des tests PPS ou d'autres protocoles de charge, une surveillance de la température, des tests de fonctionnement continu, des tests de connecteurs, des tests de fonctions de protection et des mesures de sortie, ainsi que des comparaisons avec une unité connue en bon état.
Il ne s’agit pas simplement de provoquer une nouvelle défaillance du produit, mais plutôt de déterminer le moment précis et les conditions spécifiques dans lesquelles la défaillance se produit.
Une panne qui se produit uniquement à charge élevée indique aux ingénieurs quelque chose de différent d'une panne qui se produit immédiatement après la mise sous tension.De même, une panne qui apparaît seulement après stabilisation thermique peut orienter l’enquête dans une direction différente d’une panne électrique immédiate.
Étape 3 — Séparez le symptôme de la cause
C’est l’une des parties les plus importantes de l’analyse des échecs.Supposons qu'un chargeur s'éteigne lors d'un test de vieillissement ;« Le chargeur s'éteint » est le symptôme.Ce n’est pas automatiquement la cause première.
L’équipe d’ingénierie doit enquêter sur ce qui s’est passé immédiatement avant l’arrêt.
• La température des composants a augmenté au-delà de la plage prévue
• Le circuit de protection s'est déclenché
• La régulation de la production est devenue instable
• Un paramètre de composant décalé
• Une connexion soudée est devenue peu fiable
• Une condition de charge anormale s'est produite
• Une interface thermique n'a pas été installée correctement
• Un paramètre de processus a changé
L'enquête se poursuit jusqu'à ce que les preuves soutiennent une cause spécifique.
C’est aussi pourquoi le simple remplacement du composant défaillant s’avère souvent insuffisant.Si les mêmes conditions de processus restent inchangées, le composant de remplacement peut éventuellement échouer exactement de la même manière.
Étape 4 — Recueillir des preuves du processus de production
L'analyse des défaillances ne doit pas s'appuyer uniquement sur les observations des ingénieurs sur les caractéristiques visibles du produit défaillant ;les registres de production fournissent souvent des indices importants.
Un système de fabrication de chargeurs professionnel peut fournir des informations telles que :
• Détails des lots de matériaux, informations sur les fournisseurs de composants et enregistrements de production SMT (Surface Mount Technology) ;
• Résultats AOI (Automated Optical Inspection), ICT (In-Circuit Test) et FCT (Functional Test) ;
• Résultats des tests de rodage, données des tests électriques et détails sur l'opérateur ou le poste de travail ;
• Horodatages de production, informations sur l'équipement, détails des modifications techniques, dossiers d'inspection finale, etc.
C'est ici traçabilité de fabrication devient particulièrement précieux.Notre guide pour traçabilité de fabrication des chargeurs explique comment les usines connectent les matériaux, les processus de production, les enregistrements de tests et les produits finis pour créer un historique de production utilisable.
Si plusieurs chargeurs défectueux proviennent de la même période de production, les ingénieurs peuvent comparer leur historique de fabrication avec les unités qui ont réussi.
La question change de : « Qu'est-ce qui ne va pas avec ce chargeur ? »à : « Quelle est la différence entre les unités défaillantes et les unités normales ? »
Cette comparaison peut considérablement réduire l’enquête.
Étape 5 - Vérifiez le processus avant de blâmer le composant
La défaillance d’un composant est une explication simple.C’est aussi parfois une mauvaise explication.
Supposons qu'un chargeur présente un joint de soudure anormal.L'enquête ne doit pas s'arrêter à : « Le joint de soudure est défectueux ».
Les ingénieurs doivent également réfléchir à la raison pour laquelle le joint de soudure est devenu défectueux.
• État de la pâte à souder, précision d'impression, profil de température de refusion, état de placement des composants ;
• État des PCB, paramètres de l'équipement, variations des matériaux, opérations de traitement, efficacité de l'inspection ;
C’est pourquoi l’analyse des défaillances doit examiner le processus entourant la défaillance, et pas seulement la partie défaillante.
Le même principe s'applique aux problèmes électriques.Si un chargeur présente un comportement de sortie anormal, l'enquête devra peut-être examiner l'ensemble du chemin d'alimentation plutôt que de remplacer immédiatement un composant.
Étape 6 — Utiliser les données pour identifier les modèles
Un échec unique est souvent difficile à interpréter, alors que plusieurs échecs peuvent révéler une tendance.C’est précisément là que les données de production font leurs preuves. Les ingénieurs peuvent comparer :
• Unités ayant échoué ou unités réussies
• Différents lots de production
• Différents lots de composants
• Différentes dates de production
• Différentes conditions d'équipement
• Différents paramètres de processus
• Différents résultats de tests
Supposons qu'un paramètre mesuré s'éloigne progressivement de sa plage de production normale avant que les défaillances n'augmentent.Ce modèle peut indiquer un changement de processus plutôt qu’une défaillance aléatoire d’un composant.
C’est l’une des raisons pour lesquelles le SPC est utile parallèlement à l’analyse des défaillances.
SPC surveille les variations du processus.L'analyse des échecs étudie les échecs réels.
Lorsque les deux sont connectés, les ingénieurs peuvent parfois voir les deux côtés du problème :
• Qu'est-ce qui a changé dans le processus ?
• Quand a-t-il changé ?
• Le taux d'échec a-t-il changé par la suite ?
• Quelles conditions de production ont été affectées ?
Notre article sur SPC dans la fabrication de chargeurs approfondit la manière dont les données de production peuvent être utilisées pour identifier les tendances anormales avant qu'elles ne se transforment en problèmes de qualité plus importants.
Étape 7 — Utilisez soigneusement les 5 pourquoi
La méthode des 5 Pourquoi est simple, mais elle ne doit pas devenir un exercice mécanique.L’idée est de continuer à se demander pourquoi jusqu’à ce que l’enquête parvienne à une cause qui peut réellement être contrôlée ou éliminée.
Par exemple : Problème : Le chargeur est tombé en panne pendant le vieillissement.
Pourquoi? - La température interne est devenue trop élevée.
Pourquoi? - Le transfert de chaleur du composant de puissance était insuffisant.
Pourquoi? - Le matériau de l'interface thermique n'a pas été positionné correctement.
Pourquoi? - Le processus d'assemblage n'a pas contrôlé adéquatement son placement.
Pourquoi? - L'instruction de travail ne définissait pas clairement le positionnement requis.
À ce stade, l’enquête dépasse le symptôme physique.La véritable action corrective peut impliquer la documentation du processus, le contrôle de l'assemblage, le guidage de l'opérateur, l'inspection ou la gestion des modifications techniques.
Le point important est que le chiffre cinq n’est pas magique.
Parfois, il suffit de poser trois questions, tandis que d’autres fois, une enquête plus approfondie est nécessaire.L’objectif est d’identifier un cause vérifiée et contrôlable, pas simplement pour atteindre la cinquième question.
Les lignes directrices ISO/IAF indiquent spécifiquement que les enquêteurs ne doivent pas automatiquement traiter le premier facteur de défaillance qu'ils découvrent comme la cause profonde ;les causes possibles doivent être examinées et confirmées par rapport aux preuves.
Étape 8 - Utilisez l'analyse en arête de poisson lorsque la cause n'est pas évidente
Certaines pannes de chargeur peuvent avoir plusieurs facteurs contributifs possibles.
Dans ces cas, une analyse de cause à effet ou une analyse en arête de poisson peut aider à organiser l’enquête.
Une équipe de fabrication peut examiner des catégories telles que Matériel, Machine, Méthode, Mesure, Les gens, Environnement.
La valeur de cette méthode ne réside pas dans le graphique lui-même.Sa véritable valeur réside dans sa capacité à empêcher les ingénieurs de se concentrer prématurément sur une seule explication.
Pour une panne de chargeur, plusieurs causes possibles peuvent exister en même temps.
Un composant peut être conforme aux spécifications, alors que le processus appliquant ce composant est instable.
Un test peut être correct, alors que la configuration de mesure ne l'est pas.
Un processus de production peut être stable, alors qu’une récente modification technique a introduit un nouveau risque.
L'analyse des échecs doit faire la distinction entre causes possibles, facteurs contributifs et causes profondes confirmées.
Étape 9 — Vérifiez la cause profonde suspectée
Trouver une cause plausible ne suffit pas.Il faut le vérifier !
Une approche pratique consiste à reproduire la relation entre la cause suspectée et la panne.
Par exemple, si les ingénieurs pensent qu'un paramètre de processus est à l'origine de la défaillance, ils peuvent comparer des produits fabriqués dans des conditions contrôlées.
L'enquête doit répondre : Si nous supprimons ou maîtrisons cette cause suspectée, la panne disparaît-elle ?
Si la réponse est non, l’enquête n’est pas terminée.
Si la réponse est oui, l’équipe doit encore évaluer si le résultat est reproductible et si d’autres facteurs auraient pu produire le même résultat.
Cette étape de vérification est ce qui différencie une enquête sur la cause profonde d’une supposition.
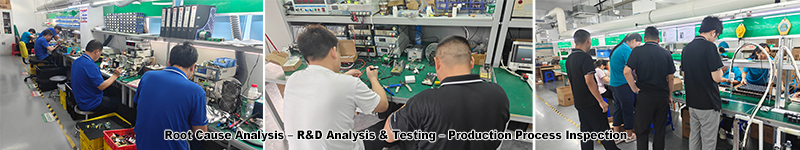
L'analyse des échecs devrait conduire à des actions correctives
Trouver la cause n’est pas la fin du processus.C’est le point où commence l’amélioration.
Une fois la cause fondamentale confirmée, l’usine peut déterminer ce qui doit être modifié.
En fonction du problème spécifique, les actions correctives comprennent :
• Ajustement des paramètres de processus, remplacement ou revalidation des composants, amélioration de la conception des PCB, révision des instructions de travail, amélioration des méthodes d'inspection et augmentation de la couverture des tests ;
• Exiger des fournisseurs qu'ils prennent des mesures correctives, assurent la maintenance des équipements, la formation des opérateurs, le contrôle des modifications techniques et une surveillance accrue des processus.
L'action corrective doit s'attaquer à la cause plutôt que de simplement traiter le symptôme.C'est là qu'une structure Processus CAPA dans la fabrication de chargeurs rapides de téléphone devient important, car la cause profonde confirmée doit être traduite en actions correctives, en vérification et en mesures qui empêchent la récidive.
Les directives ISO distinguent correction de action corrective: la correction s'adresse à la non-conformité détectée, tandis que l'action corrective s'adresse à sa cause et vise à éviter sa récurrence.
Analyse des échecs et CAPA : quelle est la prochaine étape ?
L’analyse des défaillances et le CAPA sont étroitement liés.
Réponses à l'analyse des échecs : Pourquoi le problème s'est-il produit ?
CAPA prend le résultat confirmé et le transforme en une action d'amélioration structurée.
Une séquence typique d’amélioration de la qualité peut donc ressembler à : Panne détectée → Confinement → Enquête → Cause profonde → Action corrective → Vérification → Mise à jour du processus.
Si l'enquête révèle des points faibles dans le processus de production, les résultats peuvent être renvoyés et appliqués à la PFMEA (Process Failure Mode and Effects Analysis), aux plans de contrôle, à la surveillance SPC (Statistical Process Control), aux exigences de traçabilité, aux instructions de travail, aux procédures d'inspection, aux tests de fiabilité, etc.Cela crée une boucle de qualité fermée plutôt que de traiter chaque défaillance comme un événement isolé.
L'article CAPA existant de l'ZONSAN décrit de la même manière l'analyse des causes profondes, les actions correctives, la traçabilité et la vérification de l'efficacité comme des éléments liés à l'amélioration de la qualité.
À quoi ressemble l'analyse des pannes dans une usine de chargeurs
Dans une usine de chargeurs professionnelle, l’analyse des pannes relève rarement de la responsabilité d’une seule personne travaillant seule.
L'enquête peut impliquer plusieurs fonctions :
Ingénierie — Examine la conception des circuits, la disposition des PCB, les composants, le comportement thermique, le micrologiciel et les spécifications techniques.
Qualité — Définit la non-conformité, gère le confinement, examine les enregistrements de qualité et suit les actions correctives.
Fabrication — Vérifie le processus de fabrication réel, les conditions de l'équipement, les méthodes d'assemblage et les procédures de l'opérateur.
Tests — Examine les conditions de test, l'équipement, les résultats de mesure et le comportement anormal des tests.
Achats ou Qualité Fournisseur — Intervient lorsqu'une variation d'un composant ou d'un matériau est suspectée.
Cette approche interfonctionnelle est importante car la défaillance peut survenir dans un domaine alors que la cause profonde existe ailleurs.
Un chargeur peut échouer lors des tests finaux en raison d'un problème de processus qui a commencé beaucoup plus tôt dans la production.
Analyse des pannes pour les chargeurs GaN haute puissance
L’analyse des pannes devient encore plus importante à mesure que la densité de puissance du chargeur augmente.Les chargeurs GaN modernes de 65 W, 100 W, 140 W et de puissance supérieure fonctionnent dans des conditions thermiques et électriques de plus en plus exigeantes.
Une petite variation peut avoir peu d'effet à une puissance inférieure, mais devenir significative lorsque le produit fonctionne à proximité de ses conditions maximales de conception.
Pour les chargeurs haute puissance, les ingénieurs se concentrent sur les aspects suivants :
• Températures des composants de puissance, matériaux d'interface thermique, caractéristiques de commutation, régulation de la tension de sortie et mécanismes de réponse de protection ;
• Qualité de l'assemblage des PCB, tolérances des composants, conditions de fonctionnement sous charge élevée, négociation du protocole USB-C PD et allocation de puissance multiport.
L'objectif de cette analyse n'est pas de présupposer que toutes les pannes proviennent d'une puissance de sortie élevée, mais plutôt de garantir que les conditions de fonctionnement étroitement liées à l'utilisation réelle du produit sont pleinement prises en compte lors de l'enquête.
Comment l’analyse des pannes améliore la production future de chargeurs
Une bonne enquête sur les pannes devrait donner à l’usine plus de connaissances qu’elle n’en avait avant que la panne ne se produise.
Ces connaissances peuvent être utilisées pour améliorer le système de fabrication.
Par exemple, une panne confirmée peut entraîner :
• Un nouveau point de contrôle
• Un paramètre de processus plus strict
• Un plan de contrôle mis à jour
• Une nouvelle caractéristique SPC
• Une instruction de travail révisée
• Une exigence du fournisseur
• Un nouveau test de fiabilité
• Un risque PFMEA actualisé
• De meilleures exigences en matière de traçabilité
C’est là que l’analyse des pannes devient plus précieuse que la simple réparation des produits défectueux.
Le problème actuel peut être limité à un lot spécifique, alors qu’une amélioration technique idéale devrait garantir la qualité des lots suivants.
L'approche processus de l'ISO décrit l'amélioration comme l'utilisation des résultats pour améliorer l'efficacité des processus et met l'accent sur la collecte et l'analyse des données, la mise en œuvre de solutions, l'évaluation de leur efficacité et l'intégration de solutions efficaces dans les processus de routine.
Ce que les acheteurs OEM devraient demander à un fabricant de chargeurs
Lors de l’évaluation d’une usine de chargeurs, les acheteurs posent souvent des questions sur les certifications, la capacité de production et les équipements de test.
Ces questions sont importantes !Mais la maturité en matière de qualité peut également être révélée en se demandant ce qui se passe en cas d’échec.Les questions utiles incluent :
• Comment l'usine gère-t-elle les échecs de production ?
• Existe-t-il un processus formel d'analyse des causes profondes ?
• Comment les unités défaillantes sont-elles isolées ?
• Les enregistrements de production peuvent-ils être retracés jusqu'aux lots concernés ?
• Comment les actions correctives sont-elles vérifiées ?
• Les pannes récurrentes sont-elles suivies ?
• Les modifications techniques peuvent-elles être liées à des résultats de qualité ?
• Comment l'usine empêche-t-elle que le même problème ne se reproduise ?
Un fabricant capable de répondre clairement à ces questions pense généralement au-delà de l’inspection finale.
Cela est important pour les projets OEM et ODM, car la qualité du produit à long terme dépend de ce qui se passe après le premier échec, et pas seulement de la réussite du premier cycle de production.
Comment ZONSAN aborde l’analyse des pannes de chargeur
En tant que fabricant de chargeurs avec 17 ans d'expérience, ZONSAN considère la qualité des produits comme une responsabilité d'ingénierie et de fabrication plutôt que de se fier uniquement à l'inspection finale.
Le processus qualité couvre le développement de produits, la qualification des composants, l'ingénierie des PCB, la production SMT, l'assemblage, les tests électriques, l'évaluation thermique, les tests de vieillissement et l'inspection finale.
Lorsqu'un résultat anormal apparaît, l'enquête peut s'appuyer sur les informations de production et de test pour comprendre le problème plutôt que de simplement retirer l'unité défaillante de la chaîne de production.
Cette approche est particulièrement importante pour les produits USB-C modernes, notamment les chargeurs GaN, les chargeurs PD, les chargeurs muraux, les chargeurs PPS AVS, les chargeurs multiports et les solutions de charge plus puissantes.
Pour les clients OEM et ODM, l’objectif est simple : Trouvez la cause, corrigez le processus, vérifiez le résultat et réduisez le risque que le même échec se reproduise.
L'analyse des pannes ne se résume pas à la réparation d'un chargeur défaillant
Un dysfonctionnement du chargeur n’est que la manifestation visible d’un problème de qualité ;le véritable travail d'ingénierie ne commence qu'une fois le défaut identifié.Un fabricant professionnel doit comprendre les conditions entourant la panne, collecter des preuves fiables, séparer les symptômes des causes, vérifier la cause profonde, puis s'assurer que l'action corrective fonctionne réellement.
C’est pourquoi l’analyse des échecs est naturellement liée au système qualité plus large :
La PFMEA identifie les risques potentiels.
Les plans de contrôle définissent la manière dont ces risques sont contrôlés.
SPC surveille le comportement du processus.
La traçabilité relie les produits à l'historique de production.
L'analyse des échecs étudie les problèmes réels.
CAPA transforme les résultats vérifiés en actions correctives durables.
Lorsque ces activités fonctionnent ensemble, le contrôle qualité devient plus qu’une étape d’inspection finale.Il s’agit d’un processus d’ingénierie continu qui aide une usine de chargeurs à fabriquer des produits plus stables, à réduire les pannes répétées et à maintenir la cohérence de la fabrication à mesure que la production évolue.
FAQ
Q1 : Qu'est-ce que l'analyse des défaillances dans la fabrication de chargeurs ?
L'analyse des pannes est l'enquête structurée sur une panne réelle d'un chargeur ou une non-conformité de fabrication.Les ingénieurs examinent le produit défectueux, le processus de production, les données de test, les matériaux et les conditions de fonctionnement pour identifier et vérifier la cause sous-jacente.
Q2 : Quelle est la différence entre l’analyse des défaillances et la PFMEA ?
PFMEA est une méthode préventive utilisée pour identifier les pannes potentielles avant qu’elles ne surviennent.L'analyse des défaillances étudie une défaillance réelle une fois qu'elle s'est produite.La PFMEA demande ce qui pourrait mal se passer, tandis que l'analyse des défaillances demande pourquoi un problème spécifique s'est produit.
Q3 : Pourquoi l’analyse des causes profondes est-elle importante pour les fabricants de chargeurs ?
L'analyse des causes profondes aide les fabricants à s'attaquer à la raison sous-jacente d'une panne au lieu de se contenter de réparer ou de remplacer le produit défectueux.Une cause fondamentale vérifiée permet d’introduire des actions correctives qui réduisent le risque de récidive.
Q4 : Quelles informations sont utilisées lors de l’analyse des pannes de chargeur ?
En fonction du problème, les ingénieurs peuvent examiner des échantillons de produits, des mesures électriques, des enregistrements de production, des données SMT et d'inspection, des résultats de tests, des informations sur les composants, des données thermiques, des révisions techniques et des enregistrements de traçabilité.
Q5 : Comment la traçabilité facilite-t-elle l'analyse des défaillances ?
La traçabilité permet aux ingénieurs de relier un produit défectueux à son lot de production, à ses enregistrements de matériaux, à l'historique des processus, aux résultats des tests et à d'autres informations de fabrication.Cela permet d'affiner l'enquête et de comparer les produits défaillants avec les unités qui ont réussi.
Q6 : 5 Pourquoi suffisent-ils pour analyser les pannes de chargeur ?
Les 5 Pourquoi peuvent être utiles pour des problèmes simples, mais ce n’est pas toujours suffisant.Des pannes de chargeur plus complexes peuvent nécessiter des tests électriques, une analyse des données, une enquête sur les processus, une analyse des composants, une analyse en arête de poisson ou d'autres méthodes d'enquête sur les causes profondes.
Q7 : Que se passe-t-il une fois la cause fondamentale identifiée ?
L'usine développe et met en œuvre des actions correctives, vérifie si l'action résout le problème et met à jour les contrôles de production pertinents si nécessaire.Les résultats peuvent également conduire à des modifications de la PFMEA, des plans de contrôle, de la surveillance SPC, des méthodes d'inspection ou des instructions de travail.
Q8 : Pourquoi l’analyse des pannes est-elle importante pour les chargeurs GaN ?
Les chargeurs GaN fonctionnent généralement à une densité de puissance élevée et impliquent des interactions électriques et thermiques complexes.Lorsqu'un problème survient, l'analyse des défaillances aide les ingénieurs à déterminer si la cause est liée aux composants, à l'assemblage du PCB, au comportement thermique, aux performances électriques, à la variation du processus ou à un autre facteur.
Q9 : L’analyse des pannes peut-elle réduire les problèmes de garantie du chargeur ?
Une analyse efficace des pannes peut contribuer à réduire les pannes répétées de fabrication et sur le terrain en identifiant les causes sous-jacentes et en améliorant le processus de production.Il ne garantit pas l’absence d’échec, mais il fournit un moyen structuré d’apprendre des échecs et d’éviter leur récurrence.
Réviseurs : Équipes Zonsan : Lucas et Miller
Superviseur de production : Luo Zhang
Deuxièmes évaluateurs : Ken et Selike
Date de révision finale : [6 octobre 2026]