Analiza awarii w produkcji ładowarek: jak fabryki znajdują pierwotną przyczynę
Ładowarka ulega awarii podczas testowania.Brzmi to prosto, ale z punktu widzenia producenta od razu pojawia się trudne pytanie: Dlaczego się nie udało?
Znalezienie uszkodzonego urządzenia to tylko pierwszy krok.Wymiana elementu i ponowne uruchomienie ładowarki może rozwiązać jeden problem, ale niekoniecznie wyjaśnia, dlaczego w ogóle doszło do awarii.
Profesjonalna fabryka ładowarek patrzy głębiej.
Czy sam element był uszkodzony?
Czy proces SMT spowodował problem?
Czy parametry elektryczne zmieniały się już przed pojawieniem się awarii?
Czy proces montażu był niespójny?
Czy zmiana projektu miała wpływ na wynik?
Czy metoda badania była dokładna?
A może zbiegło się kilka drobnych czynników?
To jest gdzie analiza awarii w produkcji ładowarek staje się ważny.
Analiza awarii to proces inżynieryjny polegający na badaniu rzeczywistej awarii produktu lub procesu, identyfikacji jej zweryfikowanej przyczyny i wykorzystaniu wyników w celu zapobiegania ponownemu wystąpieniu tego samego problemu.
W przypadku ładowarek USB-C, zwłaszcza kompaktowych ładowarek GaN i ładowarek PD dużej mocy, prace te mogą obejmować pomiary elektryczne, kontrolę wizualną, dokumentację produkcyjną, analizę komponentów, dane termiczne, historię testów i badanie procesu.
Celem nie jest po prostu udzielenie odpowiedzi: „Co się nie udało?”
Bardziej przydatne pytanie brzmi: „Dlaczego się nie udało i co należy zmienić, aby to się więcej nie powtórzyło?"
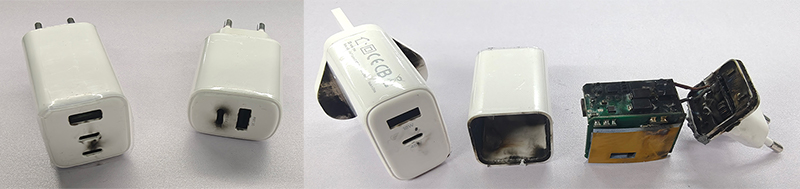
Co to jest analiza awarii w produkcji ładowarek?
Analiza awarii to ustrukturyzowane badanie przeprowadzane po zidentyfikowaniu rzeczywistej awarii, niezgodności, nieprawidłowego wyniku produkcji lub problemu w terenie.
Różni się od zwykłej kontroli jakości.Kontrola sprawdza, czy ładowarka spełnia określone wymagania.
Analiza awarii rozpoczyna się, gdy coś nie spełnia tego wymagania i pyta, dlaczego.
Na przykład ładowarka może ulec awarii, ponieważ jej wyjście USB-C staje się niestabilne pod dużym obciążeniem.
Sama porażka jest objaw.
Następnie zespół inżynierów określa, czy pierwotna przyczyna jest związana z takimi czynnikami, jak komponenty, zespoły PCB, lutowanie, projekt elektryczny, właściwości termiczne, konfiguracje oprogramowania sprzętowego lub protokołów, procesy montażowe, sprzęt testowy, parametry produkcyjne, materiały, zmiany dostawców, zmiany inżynieryjne lub warunki pracy.
Profesjonalne dochodzenie nie powinno kończyć się na pierwszym prawdopodobnym wyjaśnieniu;każda podejrzana przyczyna musi być poparta dowodami.
To rozróżnienie jest ważne, ponieważ pierwszy widoczny problem nie zawsze jest prawdziwą przyczyną.ASQ definiuje analizę przyczyn źródłowych jako grupę podejść stosowanych do odkrywania przyczyn problemów, podczas gdy wytyczne ISO odróżniają korektę od działań korygujących i kładą nacisk na eliminację przyczyny niezgodności, aby zapobiec jej ponownemu wystąpieniu.
Analiza awarii a PFMEA: rozwiązują różne problemy
Analiza awarii i PFMEA są ze sobą ściśle powiązane, ale zachodzą na różnych etapach procesu jakości.
PFMEA jest proaktywna.Analiza awarii jest reaktywna.
PFMEA pyta: Co może pójść nie tak?
Analiza awarii zadaje pytanie: dlaczego wystąpił ten faktyczny problem?
Uproszczone porównanie wygląda następująco:
| Działalność jakościowa | Główne pytanie | Typowy czas |
| PFMEA | Co może zawieść? | Przed lub w trakcie planowania procesu |
| Plan kontroli | Jak należy kontrolować ryzyko? | Planowanie produkcji |
| SPC | Czy proces pozostaje stabilny? | Podczas produkcji |
| Identyfikowalność | Co się stało z tym produktem i skąd się wziął? | Przez całą produkcję |
| Analiza awarii | Dlaczego doszło do tej faktycznej awarii? | Po porażce |
| CAPA | Co należy zmienić, aby zapobiec nawrotom? | Po potwierdzeniu pierwotnej przyczyny |
Dlatego też analizy awarii nie należy traktować jako zamiennika prewencyjnej inżynierii jakości.Aby uzyskać głębsze spojrzenie na to, jak fabryki identyfikują ryzyko produkcyjne przed produkcją masową, zapoznaj się z naszym przewodnikiem PFMEA w produkcji ładowarek do telefonów Gan.
Silny system produkcyjny wykorzystuje zarówno zapobieganie, jak i dochodzenie.AIAG opisuje FMEA jako metodę identyfikacji potencjalnych awarii, zanim one wystąpią, podczas gdy faktyczne badanie awarii rozwiązuje problemy, które już się pojawiły.
Dlaczego analiza awarii ma znaczenie w przypadku ładowarek USB-C
Nowoczesne ładowarki to raczej kompaktowe układy elektroniczne niż proste zasilacze.
Kompaktowa ładowarka USB PD GaN integruje wiele komponentów, takich jak obwody wejściowe AC, komponenty zasilacza impulsowego, transformatory, kondensatory, tranzystory MOSFET lub urządzenia zasilające GaN, kontrolery USB-C PD, obwody zabezpieczające, obwody sprzężenia zwrotnego, materiały do zarządzania temperaturą, wiele portów wyjściowych, funkcje ładowania sterowane oprogramowaniem sprzętowym i wiele innych.
Systemy te współdziałają ze sobą.Awaria na wyjściu nie musi koniecznie oznaczać, że źródłem problemu jest sam obwód wyjściowy.
Na przykład niestabilne napięcie wyjściowe może być powiązane z problemem w stopniu mocy, zachowaniem się sprzężenia zwrotnego, zmianami komponentów, montażem płytki drukowanej, warunkami termicznymi lub innym stanem na wejściu.
Doświadczeni inżynierowie nie wyciągają pochopnych wniosków na podstawie wyłącznie symptomów usterek;rozwiązywanie problemów należy opierać się na dowodach.
Krok 1 — Jasno zdefiniuj awarię
Dobra analiza awarii zaczyna się od dokładnego określenia problemu.„Ładowarka jest zła” nie jest wystarczająco przydatna.
Lepszy opis powinien zawierać następujące informacje: model produktu, wersję sprzętu, wersję oprogramowania (jeśli dotyczy), partię produkcyjną, warunki testowe, warunki wejściowe, warunki wyjściowe, objawy usterki, częstotliwość występowania, czas wystąpienia usterki itp.
Na przykład: napięcie wyjściowe USB-C staje się niestabilne, gdy ładowarka pracuje w sposób ciągły w pobliżu mocy znamionowej w określonych warunkach wejściowych.
To stwierdzenie daje zespołowi inżynieryjnemu coś wymiernego do zbadania.Dobry opis niepowodzenia zapobiega również zbyt szerokiemu dochodzeniu.Zespół wie, co się stało, w jakich warunkach i jaki wynik uznano za nienormalny.
Krok 2 — Odtwórz awarię
Dużo trudniej jest analizować awarię, której nie da się odtworzyć.Pierwszym celem jest zatem potwierdzenie, że zgłaszany problem jest realny i powtarzalny.
Inżynierowie mogą powtórzyć pierwotny test w kontrolowanych warunkach.
W zależności od konkretnego problemu wykonaj weryfikację napięcia wejściowego, test obciążenia, negocjację USB-C PD, test PPS lub innego protokołu ładowania, monitorowanie temperatury, testowanie ciągłej pracy, testowanie złączy, testowanie funkcji zabezpieczających i pomiary wyjściowe, a także porównania ze znanym dobrym urządzeniem.
Nie chodzi tu jedynie o spowodowanie ponownej awarii produktu, ale raczej o dokładne określenie momentu i konkretnych warunków, w których dochodzi do awarii.
Awaria, która pojawia się tylko przy dużym obciążeniu, mówi inżynierom coś innego niż awaria, która pojawia się natychmiast po włączeniu zasilania.Podobnie awaria, która pojawia się dopiero po stabilizacji termicznej, może skierować badanie w innym kierunku niż natychmiastowa awaria elektryczna.
Krok 3 – Oddziel objaw od przyczyny
Jest to jedna z najważniejszych części analizy awarii.Załóżmy, że ładowarka wyłącza się podczas testu starzenia;Objawem jest „Ładowarka wyłącza się”.Nie jest to automatycznie przyczyną.
Zespół inżynierów musi zbadać, co wydarzyło się bezpośrednio przed wyłączeniem.
• Temperatura podzespołów wzrosła poza oczekiwany zakres
• Zadziałał obwód ochronny
• Regulacja mocy stała się niestabilna
• Przesunięto parametr komponentu
• Połączenie lutowane przestało być niezawodne
• Wystąpił nietypowy stan obciążenia
• Interfejs termiczny nie został poprawnie zainstalowany
• Zmienił się parametr procesu
Dochodzenie trwa do czasu, aż dowody potwierdzają konkretną przyczynę.
Z tego też powodu zwykła wymiana uszkodzonego elementu często nie wystarcza.Jeśli te same warunki procesu pozostaną niezmienione, zamienny komponent może ostatecznie ulec awarii w dokładnie taki sam sposób.
Krok 4 — Zbierz dowody z procesu produkcyjnego
Analiza awarii nie powinna opierać się wyłącznie na obserwacjach inżynierów dotyczących widocznych cech wadliwego produktu;zapisy produkcyjne często dostarczają ważnych wskazówek.
Profesjonalny system produkcji ładowarek może dostarczyć takich informacji, jak:
• Szczegóły partii materiałów, informacje o dostawcach komponentów i zapisy produkcyjne SMT (technologia montażu powierzchniowego);
• Wyniki AOI (automatyczna kontrola optyczna), ICT (test w obwodzie) i FCT (test funkcjonalny);
• Wyniki testów wypalania, dane z testów elektrycznych oraz szczegóły dotyczące operatora lub stanowiska roboczego;
• Znaczniki czasu produkcji, informacje o sprzęcie, szczegóły zmian technicznych, zapisy z kontroli końcowej itp.
To jest gdzie identyfikowalność produkcji staje się szczególnie cenne.Nasz przewodnik po identyfikowalność produkcji ładowarek wyjaśnia, w jaki sposób fabryki łączą materiały, procesy produkcyjne, zapisy testów i gotowe produkty, aby stworzyć użyteczną historię produkcji.
Jeśli kilka uszkodzonych ładowarek pochodzi z tego samego okresu produkcyjnego, inżynierowie mogą porównać ich historię produkcji z egzemplarzami, które przeszły pomyślnie.
Pytanie zmienia się z: „Co jest nie tak z tą ładowarką?”na: „Czym różnią się jednostki, które uległy awarii, od jednostek normalnych?”
Porównanie to może radykalnie zawęzić śledztwo.
Krok 5 — Sprawdź proces, zanim zrzucisz winę na komponent
Awarię podzespołów można łatwo wytłumaczyć.Czasami jest to również błędne wyjaśnienie.
Załóżmy, że ładowarka ma nieprawidłowe złącze lutowane.Dochodzenie nie powinno kończyć się na stwierdzeniu: „Złącze lutowane jest uszkodzone”.
Inżynierowie powinni również rozważyć przyczynę uszkodzenia złącza lutowanego.
• Stan pasty lutowniczej, dokładność druku, profil temperatury rozpływu, stan rozmieszczenia komponentów;
• Stan PCB, ustawienia sprzętu, różnice materiałowe, operacje procesowe, skuteczność kontroli;
Dlatego właśnie analiza awarii musi uwzględniać proces towarzyszący awarii, a nie tylko uszkodzoną część.
Ta sama zasada dotyczy problemów elektrycznych.Jeśli ładowarka wykazuje nieprawidłowe zachowanie na wyjściu, może zaistnieć potrzeba sprawdzenia całej ścieżki zasilania zamiast natychmiastowej wymiany jednego elementu.
Krok 6 — Wykorzystaj dane do identyfikacji wzorców
Pojedyncza awaria jest często trudna do zinterpretowania, podczas gdy wielokrotne awarie mogą ujawnić pewien wzór.Właśnie w tym miejscu potwierdzają się dane produkcyjne. Inżynierowie mogą porównać:
• Jednostki, które nie powiodły się vs. jednostki, które zdały egzamin
• Różne partie produkcyjne
• Różne partie komponentów
• Różne daty produkcji
• Różne warunki sprzętowe
• Różne parametry procesu
• Różne wyniki testów
Załóżmy, że mierzony parametr stopniowo odchodzi od normalnego zakresu produkcyjnego, zanim awarie wzrosną.Ten wzór może wskazywać na zmianę procesu, a nie na przypadkową awarię komponentu.
Jest to jeden z powodów, dla których SPC jest przydatny w połączeniu z analizą awarii.
SPC monitoruje zmienność procesu.Analiza awarii bada rzeczywiste awarie.
Kiedy jedno i drugie jest połączone, inżynierowie mogą czasem dostrzec obie strony problemu:
• Co zmieniło się w tym procesie?
• Kiedy to się zmieniło?
• Czy wskaźnik awaryjności zmienił się później?
• Które warunki produkcji zostały naruszone?
Nasz artykuł nt SPC w produkcji ładowarek szczegółowo omawia, w jaki sposób można wykorzystać dane produkcyjne do identyfikacji nieprawidłowych trendów, zanim staną się one większymi problemami z jakością.
Krok 7 — Ostrożnie używaj 5 „dlaczego”.
Metoda 5 Dlaczego jest prosta, ale nie powinna stać się mechanicznym ćwiczeniem.Chodzi o to, aby kontynuować zadawanie pytań dlaczego, dopóki dochodzenie nie ustali przyczyny, którą można faktycznie kontrolować lub wyeliminować.
Na przykład: Problem: Ładowarka uległa awarii podczas starzenia.
Dlaczego? - Temperatura wewnętrzna stała się zbyt wysoka.
Dlaczego? - Przenikanie ciepła z elementu mocy było niewystarczające.
Dlaczego? - Materiał interfejsu termicznego nie został prawidłowo umieszczony.
Dlaczego? - Proces montażu nie kontrolował odpowiednio jego umiejscowienia.
Dlaczego? - Instrukcja pracy nie określiła jasno wymaganego ustawienia.
W tym momencie dochodzenie wykroczyło poza objawy fizyczne.Prawdziwe działania naprawcze mogą obejmować dokumentację procesu, kontrolę montażu, wskazówki dla operatora, inspekcję lub zarządzanie zmianami inżynieryjnymi.
Ważne jest to, że liczba pięć nie jest magiczna.
Czasami wystarczy zadać trzy pytania, innym razem wymagane jest bardziej szczegółowe badanie.Celem jest identyfikacja a zweryfikowana i kontrolowana przyczyna, a nie tylko dotarcie do pytania piątego.
Wytyczne ISO/IAF wyraźnie wskazują, że badacze nie powinni automatycznie traktować pierwszego znalezionego czynnika niepowodzenia jako pierwotnej przyczyny;należy zbadać możliwe przyczyny i potwierdzić je na podstawie dowodów.
Krok 8 — Użyj analizy ości, gdy przyczyna nie jest oczywista
Niektóre awarie ładowarek mają kilka możliwych czynników.
W takich przypadkach analiza przyczynowo-skutkowa lub analiza ości może pomóc w zorganizowaniu dochodzenia.
Zespół produkcyjny może badać kategorie takie jak Materiał, Maszyna, Metoda, Pomiar, Ludzie, Środowisko.
Wartość tej metody nie leży w samym wykresie.Jego prawdziwa wartość polega na tym, że zapobiega przedwczesnemu zawężaniu uwagi inżynierów do jednego wyjaśnienia.
W przypadku awarii ładowarki może istnieć kilka możliwych przyczyn jednocześnie.
Składnik może mieścić się w specyfikacji, podczas gdy proces stosowania tego składnika jest niestabilny.
Test może być prawidłowy, podczas gdy konfiguracja pomiaru nie jest.
Proces produkcyjny może być stabilny, a niedawna zmiana inżynieryjna wprowadziła nowe ryzyko.
Analiza awarii wymaga rozróżnienia możliwe przyczyny, czynniki sprzyjające i potwierdzone przyczyny pierwotne.
Krok 9 — Zweryfikuj podejrzaną przyczynę źródłową
Znalezienie prawdopodobnej przyczyny nie wystarczy.Trzeba to zweryfikować!
Jednym z praktycznych podejść jest odtworzenie związku między podejrzaną przyczyną a awarią.
Na przykład, jeśli inżynierowie uważają, że przyczyną awarii jest parametr procesu, mogą porównać produkty wytworzone w kontrolowanych warunkach.
Dochodzenie powinno odpowiedzieć: Jeśli usuniemy lub zapanujemy nad podejrzaną przyczyną, czy awaria zniknie?
Jeśli odpowiedź brzmi „nie”, dochodzenie nie jest zakończone.
Jeśli odpowiedź brzmi „tak”, zespół nadal musi ocenić, czy wynik jest powtarzalny i czy inne czynniki mogły dać taki sam wynik.
Ten etap weryfikacji odróżnia badanie przyczyny źródłowej od domysłów.
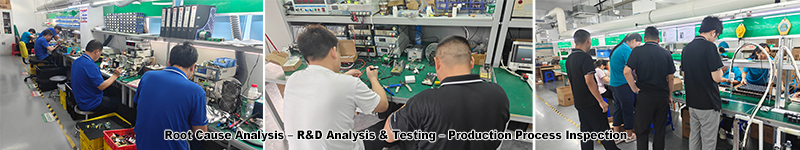
Analiza awarii powinna prowadzić do działań naprawczych
Znalezienie przyczyny to nie koniec procesu.To jest punkt, w którym zaczyna się poprawa.
Po potwierdzeniu pierwotnej przyczyny fabryka może określić, co należy zmienić.
W zależności od konkretnego problemu działania naprawcze obejmują:
• Dostosowywanie parametrów procesu, wymiana lub ponowna walidacja komponentów, ulepszanie projektu PCB, przegląd instrukcji pracy, ulepszanie metod kontroli i zwiększanie zakresu testów;
• Wymaganie od dostawców podejmowania działań naprawczych, konserwacji sprzętu, szkolenia operatorów, kontroli zmian inżynieryjnych i zwiększonego monitorowania procesów.
Działania naprawcze powinny zająć się przyczyną, a nie tylko leczyć objaw.To tutaj jest zorganizowany Proces CAPA w produkcji szybkich ładowarek do telefonów staje się ważne, ponieważ potwierdzoną pierwotną przyczynę należy przełożyć na działania naprawcze, weryfikację i środki zapobiegające ponownemu wystąpieniu.
Wytyczne ISO wyróżniają korekta od działanie naprawcze: korekta odnosi się do wykrytej niezgodności, natomiast działania korygujące odnoszą się do jej przyczyny i mają na celu zapobieganie ponownemu wystąpieniu.
Analiza niepowodzeń i CAPA: co dalej?
Analiza awarii i CAPA są ze sobą ściśle powiązane.
Analiza awarii odpowiada: Dlaczego pojawił się problem?
CAPA wykorzystuje potwierdzone ustalenia i przekształca je w ustrukturyzowane działanie doskonalące.
Typowa sekwencja poprawy jakości może zatem wyglądać następująco: Wykryto awarię → Powstrzymanie → Dochodzenie → Pierwotna przyczyna → Działanie naprawcze → Weryfikacja → Aktualizacja procesu.
Jeżeli badanie wykaże słabe punkty w procesie produkcyjnym, ustalenia można przekazać i zastosować w PFMEA (analiza trybów i skutków awarii procesu), planach kontroli, monitorowaniu SPC (statystycznej kontroli procesu), wymaganiach dotyczących identyfikowalności, instrukcjach pracy, procedurach kontrolnych, testach niezawodności i nie tylko.Tworzy to zamkniętą pętlę jakości, zamiast traktować każdą awarię jako izolowane zdarzenie.
Istniejący artykuł CAPA ZONSAN podobnie opisuje analizę przyczyn źródłowych, działania naprawcze, identyfikowalność i weryfikację skuteczności jako powiązane elementy poprawy jakości.
Jak wygląda analiza awarii w fabryce ładowarek
W fabryce profesjonalnych ładowarek za analizę awarii rzadko odpowiada jedna osoba pracująca samodzielnie.
Dochodzenie może obejmować kilka funkcji:
Inżynieria — Przegląda projekt obwodów, układ PCB, komponenty, zachowanie termiczne, oprogramowanie sprzętowe i specyfikacje techniczne.
Jakość — Definiuje niezgodność, zarządza hermetyzacją, przegląda zapisy dotyczące jakości i śledzi działania naprawcze.
Produkcja — Sprawdza rzeczywisty proces produkcyjny, stan sprzętu, metody montażu i procedury operatora.
Testowanie — Przegląda warunki testowe, sprzęt, wyniki pomiarów i nieprawidłowe zachowanie podczas testów.
Jakość zakupów lub dostawcy — Angażuje się, gdy podejrzewa się zmianę komponentu lub materiału.
To wielofunkcjonalne podejście ma znaczenie, ponieważ awaria może wystąpić w jednym obszarze, podczas gdy pierwotna przyczyna istnieje gdzie indziej.
Ładowarka może nie przejść testów końcowych z powodu problemu procesowego, który rozpoczął się znacznie wcześniej w fazie produkcji.
Analiza awarii ładowarek GaN dużej mocy
Analiza awarii staje się jeszcze ważniejsza w miarę wzrostu gęstości mocy ładowarki.Nowoczesne ładowarki GaN o mocy 65W, 100W, 140W i większej mocy działają w coraz bardziej wymagających warunkach termicznych i elektrycznych.
Niewielka różnica może mieć niewielki wpływ przy niższej mocy, ale staje się znacząca, gdy produkt działa w pobliżu maksymalnych warunków projektowych.
W przypadku ładowarek dużej mocy inżynierowie skupiają się na następujących aspektach:
• Temperatury elementów mocy, materiały interfejsu termicznego, charakterystyki przełączania, regulacja napięcia wyjściowego i mechanizmy reakcji zabezpieczeń;
• Jakość montażu PCB, tolerancje komponentów, warunki pracy przy dużym obciążeniu, negocjacja protokołu USB-C PD i wieloportowa alokacja mocy.
Celem tej analizy nie jest założenie, że wszystkie awarie wynikają z dużej mocy wyjściowej, ale raczej zapewnienie, że podczas dochodzenia w pełni uwzględniono warunki pracy ściśle związane z rzeczywistym użytkowaniem produktu.
Jak analiza awarii poprawia przyszłą produkcję ładowarek
Dobrze przeprowadzone badanie awarii powinno opuścić fabrykę z większą wiedzą niż przed wystąpieniem awarii.
Tę wiedzę można wykorzystać do ulepszenia systemu produkcyjnego.
Przykładowo potwierdzona awaria może skutkować:
• Nowy punkt kontrolny
• Bardziej rygorystyczne parametry procesu
• Zaktualizowany Plan Kontroli
• Nowa cecha SPC
• Zmieniona instrukcja pracy
• Wymaganie dostawcy
• Nowy test niezawodności
• Zaktualizowane ryzyko PFMEA
• Lepsze wymagania dotyczące identyfikowalności
W tym przypadku analiza awarii staje się cenniejsza niż zwykła naprawa wadliwych produktów.
Bieżące zagadnienie może ograniczać się do konkretnej partii, natomiast idealne udoskonalenie inżynieryjne powinno zapewniać jakość kolejnych partii.
Podejście procesowe ISO opisuje doskonalenie jako wykorzystanie ustaleń w celu poprawy efektywności procesu i kładzie nacisk na gromadzenie i analizowanie danych, wdrażanie rozwiązań, ocenę ich efektywności i włączanie skutecznych rozwiązań do rutynowych procesów.
O co kupujący OEM powinni zapytać producenta ładowarek
Oceniając fabrykę ładowarek, kupujący często pytają o certyfikaty, moce produkcyjne i sprzęt testujący.
Te pytania są ważne!Ale dojrzałość jakościową można również ujawnić, pytając, co się stanie, gdy coś się nie powiedzie.Przydatne pytania obejmują:
• Jak fabryka radzi sobie z awariami produkcyjnymi?
• Czy istnieje formalny proces analizy przyczyn źródłowych?
• W jaki sposób izolowane są uszkodzone jednostki?
• Czy zapisy produkcyjne można prześledzić aż do partii, których dotyczy problem?
• W jaki sposób weryfikowane są działania naprawcze?
• Czy monitorowane są powtarzające się awarie?
• Czy zmiany inżynieryjne można powiązać z wynikami jakościowymi?
• W jaki sposób fabryka zapobiega ponownemu wystąpieniu tego samego problemu?
Producent, który potrafi jasno odpowiedzieć na te pytania, zwykle myśli nie tylko o kontroli końcowej.
Ma to znaczenie w przypadku projektów OEM i ODM, ponieważ długoterminowa jakość produktu zależy od tego, co stanie się po pierwszej awarii, a nie tylko od tego, czy zakończy się sukcesem pierwsza seria produkcyjna.
Jak ZONSAN podchodzi do analizy awarii ładowarki
Jako producent ładowarek z 17-letnim doświadczeniem, firma ZONSAN traktuje jakość produktu w kategoriach odpowiedzialności inżynieryjnej i produkcyjnej, a nie polega wyłącznie na kontroli końcowej.
Proces jakości obejmuje rozwój produktu, kwalifikację komponentów, inżynierię PCB, produkcję SMT, montaż, testy elektryczne, ocenę termiczną, testy starzenia i kontrolę końcową.
Kiedy pojawi się nieprawidłowy wynik, dochodzenie może wykorzystać informacje dotyczące produkcji i testów, aby zrozumieć problem, zamiast po prostu usuwać uszkodzoną jednostkę z linii produkcyjnej.
Takie podejście jest szczególnie ważne w przypadku nowoczesnych produktów USB-C, w tym ładowarek GaN, ładowarek PD, ładowarek ściennych, ładowarek PPS AVS, ładowarek wieloportowych i rozwiązań do ładowania o większej mocy.
Dla klientów OEM i ODM cel jest prosty: Znajdź przyczynę, popraw proces, zweryfikuj wynik i zmniejsz ryzyko ponownego wystąpienia tej samej awarii.
Analiza awarii to coś więcej niż naprawa uszkodzonej ładowarki
Awaria ładowarki jest jedynie widocznym przejawem problemu z jakością;Prawdziwe prace inżynieryjne rozpoczynają się dopiero po zidentyfikowaniu usterki.Profesjonalny producent musi zrozumieć warunki towarzyszące awarii, zebrać wiarygodne dowody, oddzielić objawy od przyczyn, zweryfikować przyczynę pierwotną, a następnie upewnić się, że działania naprawcze rzeczywiście działają.
Dlatego analiza awarii w naturalny sposób łączy się z szerszym systemem jakości:
PFMEA identyfikuje potencjalne ryzyko.
Plany kontroli określają sposób kontrolowania tych ryzyk.
SPC monitoruje zachowanie procesu.
Identyfikowalność łączy produkty z historią produkcji.
Analiza awarii bada rzeczywiste problemy.
CAPA przekształca zweryfikowane ustalenia w trwałe działania naprawcze.
Kiedy te działania współdziałają, kontrola jakości staje się czymś więcej niż końcowym etapem kontroli.Staje się to ciągłym procesem inżynieryjnym, który pomaga fabryce ładowarek budować bardziej stabilne produkty, ograniczać powtarzające się awarie i utrzymywać spójność produkcji w miarę skali produkcji.
Często zadawane pytania
P1: Na czym polega analiza awarii w produkcji ładowarek?
Analiza awarii to ustrukturyzowane badanie rzeczywistej awarii ładowarki lub niezgodności produkcyjnej.Inżynierowie badają uszkodzony produkt, proces produkcyjny, dane testowe, materiały i warunki pracy, aby zidentyfikować i zweryfikować przyczynę.
P2: Jaka jest różnica między analizą awarii a PFMEA?
PFMEA to metoda zapobiegawcza stosowana do identyfikacji potencjalnych awarii przed ich wystąpieniem.Analiza awarii bada rzeczywistą awarię po jej wystąpieniu.PFMEA pyta, co może pójść nie tak, podczas gdy analiza awarii pyta, dlaczego wystąpił konkretny problem.
P3: Dlaczego analiza przyczyn źródłowych jest ważna dla producentów ładowarek?
Analiza przyczyn źródłowych pomaga producentom zająć się podstawową przyczyną awarii, zamiast jedynie naprawiać lub wymieniać wadliwy produkt.Zweryfikowana przyczyna pierwotna umożliwia wprowadzenie działań korygujących, które zmniejszają ryzyko nawrotu.
P4: Jakie informacje są wykorzystywane podczas analizy awarii ładowarki?
W zależności od problemu inżynierowie mogą przeglądać próbki produktów, pomiary elektryczne, zapisy produkcyjne, dane SMT i inspekcji, wyniki testów, informacje o komponentach, dane termiczne, poprawki techniczne i zapisy dotyczące identyfikowalności.
P5: W jaki sposób identyfikowalność pomaga w analizie awarii?
Identyfikowalność umożliwia inżynierom powiązanie wadliwego produktu z partią produkcyjną, dokumentacją materiałową, historią procesu, wynikami testów i innymi informacjami produkcyjnymi.Pomaga to zawęzić dochodzenie i porównać nieudane produkty z jednostkami, które przeszły pozytywnie.
P6: Czy 5 powodów wystarczy do analizy awarii ładowarki?
5 pytań „dlaczego” może być przydatne w przypadku prostych problemów, ale nie zawsze jest wystarczające.Bardziej złożone awarie ładowarek mogą wymagać testów elektrycznych, analizy danych, badania procesu, analizy komponentów, analizy rybiej ości lub innych metod badania pierwotnej przyczyny.
P7: Co się stanie po zidentyfikowaniu pierwotnej przyczyny?
Fabryka opracowuje i wdraża działania naprawcze, weryfikuje, czy działanie rozwiązuje problem i w razie potrzeby aktualizuje odpowiednie kontrole produkcji.Ustalenia mogą również prowadzić do zmian w PFMEA, planach kontroli, monitorowaniu SPC, metodach inspekcji lub instrukcjach pracy.
P8: Dlaczego analiza awarii jest ważna w przypadku ładowarek GaN?
Ładowarki GaN zazwyczaj działają przy dużej gęstości mocy i wiążą się ze złożonymi interakcjami elektrycznymi i termicznymi.Kiedy pojawia się problem, analiza awarii pomaga inżynierom określić, czy przyczyna jest związana z komponentami, montażem PCB, zachowaniem termicznym, wydajnością elektryczną, zmiennością procesu, czy też innym czynnikiem.
P9: Czy analiza awarii może zmniejszyć problemy z gwarancją ładowarki?
Skuteczna analiza awarii może pomóc w ograniczeniu powtarzających się awarii produkcyjnych i terenowych poprzez identyfikację przyczyn leżących u ich podstaw i usprawnienie procesu produkcyjnego.Nie gwarantuje braku błędów, ale zapewnia ustrukturyzowany sposób uczenia się na błędach i zapobiegania ich ponownym wystąpieniom.
Recenzenci: Zespoły Zonsan: Lucas i Miller
Kierownik produkcji: Luo Zhang
Drugi recenzent: Kena i Selike’a
Data ostatecznego przeglądu: [6 października 2026]